浙江华亮制动器有限公司成加工工艺在车辆制动零部件中的应用
📅 2026-10-16
🔖 浙江华亮制动器有限公司:汽车制动器配件,工业制动装置,工程机械刹车片,制动总成加工,车辆制动零部件
在车辆制动系统中,零部件的加工精度直接决定制动响应速度与摩擦副寿命。浙江华亮制动器有限公司深耕该领域多年,围绕汽车制动器配件、工业制动装置及工程机械刹车片的制造需求,构建了一套以数控加工为核心的成加工工艺体系,覆盖从毛坯到成品的全流程控制。
成加工工艺的关键环节与参数
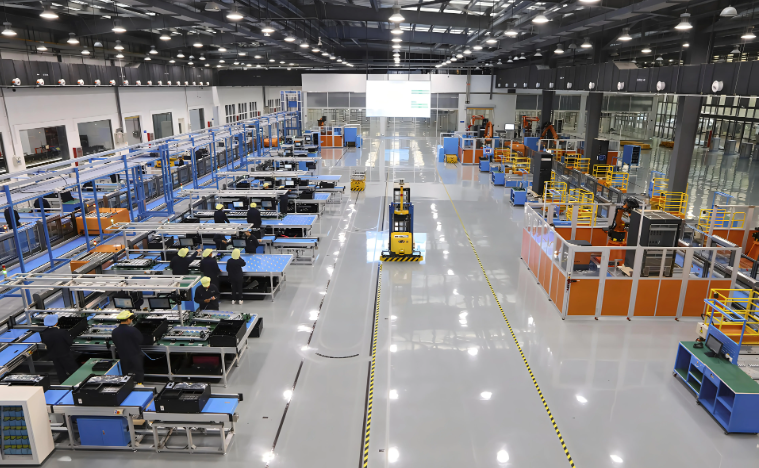
以制动总成加工为例,工艺链通常包含以下步骤:
- 基准面铣削:采用CNC加工中心,定位精度控制在±0.02mm以内,确保后续装配同轴度。
- 摩擦面磨削:针对工程机械刹车片,使用双端面磨床,平行度误差≤0.03mm,表面粗糙度Ra控制在1.6~3.2μm。
- 孔系加工:制动底板安装孔采用钻铰复合工艺,孔径公差H7级,位置度误差不超过0.05mm。
工艺参数对制动性能的影响
摩擦材料的孔隙率与制动噪声密切相关。华亮在加工车辆制动零部件时,通过调整烧结温度(通常为780~850℃)和压制压力(200~350MPa),使摩擦系数稳定在0.38~0.42区间。对于工业制动装置中的高负荷工况,还会增加表面开槽或倒角处理,以改善排屑与散热。
常见问题与应对
加工过程中较易出现的问题包括:
- 磨削烧伤:进给量过大导致表面退火,需控制单次磨削深度≤0.02mm,并充分冷却。
- 孔位偏移:夹具刚性不足时发生,建议定期校验夹具定位销磨损量。
- 摩擦面裂纹:多因烧结冷却速率过快,可分段降温至300℃以下再出炉。
浙江华亮制动器有限公司在制动总成加工环节引入了在线检测与SPC统计过程控制,关键尺寸CPK值稳定在1.33以上。无论是汽车制动器配件的批量生产,还是工程机械刹车片的小批量定制,工艺参数均可追溯并动态优化。
成加工工艺的成熟度,最终反映在制动距离与磨损均匀性上。华亮通过持续迭代刀具路径与热处理规范,使制动零部件的台架寿命提升约15%。对于需要兼顾成本与可靠性的工业制动装置项目,这套工艺路径具备可复制的工程价值。