汽车制动器配件精密加工技术要点与常见质量控制方法解析
制动器配件的精密加工,从来不是“车一刀、磨一磨”那么简单。尤其是工程机械和工业制动装置,常在高温、重载、粉尘环境下服役,对尺寸公差和表面完整性的要求近乎苛刻。浙江华亮制动器有限公司在制动总成加工的长期实践中发现,**加工工艺链的稳定性,比单点精度更能决定最终质量。
一、车削与磨削环节的关键控制点
制动盘/鼓的摩擦面加工,核心在于控制端面跳动和表面粗糙度。我们通常将粗车后的半精车余量控制在0.25~0.4mm,精车后紧接着进行超精磨,以保证Ra值稳定在0.8~1.6μm之间。若粗糙度过大,初期制动噪音和抖动几乎必然出现。
磨削时,**冷却液的流量与压力必须单独设定**,避免热变形导致局部硬度下降。对于合金铸铁材质的车辆制动零部件,砂轮线速度建议保持在28~35m/s,进给量不宜超过0.015mm/往复。
二、孔系加工与形位公差的保证
制动总成加工中,安装孔的孔位精度直接影响装配后的同轴度。采用“先钻后铰再精镗”的复合工艺时,需注意刀具的径向跳动≤0.005mm。我们曾对一批工程机械刹车片底板进行抽检,发现因钻头磨损导致孔口毛刺增大,进而引发装配卡滞。后改为每加工50件强制换刀,并增加高压去毛刺工序,不良率从2.3%降至0.4%以下。
- 关键孔径公差控制在H7级以内
- 摩擦面平面度≤0.02mm/100mm
- 动平衡等级G6.3或更高
三、常见质量缺陷的主动预防
裂纹与微观金相异常往往被忽视。对于工业制动装置,摩擦层与基体结合界面若存在氧化物夹杂,会在重载制动时产生剥落。建议每批次抽检1~2件做金相剖切,观察石墨形态及碳化物分布。此外,**硬度检测不能只测表面**,应在截面1/3深度处打点,防止脱碳层造成假象。
另一个高发问题是螺纹孔的牙顶损坏。采用挤压丝锥代替切削丝锥,螺纹强度提升约20%,且不易产生铁屑残留。针对汽车制动器配件的小批量多品种特性,我们更推荐使用带内冷孔的丝锥,寿命可延长一倍左右。
四、过程数据与追溯逻辑
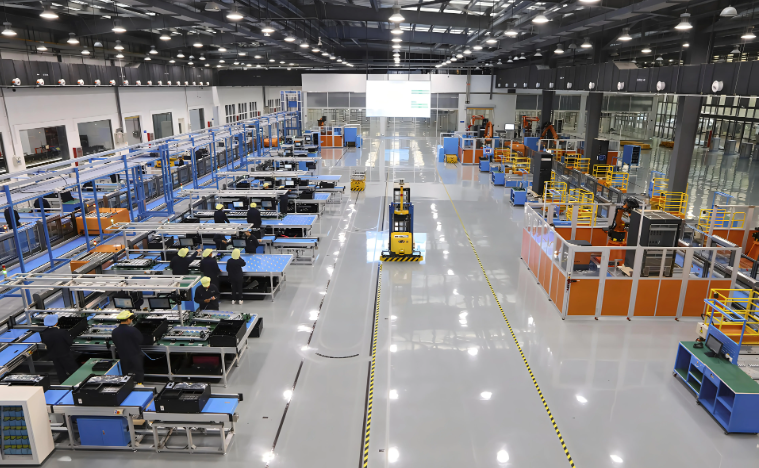
质量控制不能依赖终检。浙江华亮制动器有限公司在每条加工线上配置了SPC工作站,每30分钟记录一次关键尺寸数据。当CPK值低于1.33时,系统自动触发预警,而不是等到废品出现才停机。同时,每件制动器配件均刻有二维码,关联设备号、刀具补偿值及操作者信息,便于追溯至单件工序。
举例而言,某批次工程机械刹车片在终检时发现两件产品摩擦面有细微振纹。通过追溯二维码数据,锁定到当班某台加工中心的液压系统压力波动。更换蓄能器并重新校验油温后,问题彻底消失。若缺乏过程数据,此类间歇性缺陷往往难以定位。
制动器配件加工的本质,是让每一个微观表面都经得起极端工况的考验。从刀具路径的优化到冷却参数的微调,每个细节都在为最终的安全性能背书。浙江华亮制动器有限公司始终认为,唯有将车削、磨削、检测与追溯纳入闭环管理,才能真正把汽车制动器配件、工业制动装置及车辆制动零部件的品质做扎实。